Тип покрытия- основное Универсальный электрод, предназначенный для ручной электродуговой
сварки углеродистых и низколегированных конструкционных сталей перлитного
класса с пределом прочности до 540 МПа и арматурных сталей класса А240 и А300,
работающих при низких температурах. В отличии от электродов типа УОНИИ 13/55,
они отличаются более мягкой эластичной дугой, лучшему отделению шлаковой корки,
более высокой ударной вязкостью наплавленного металла, а благодаря высокому
содержанию в обмазке железного порошка, обеспечивается коэффициент наплавки
около 125%, что позволяет значительно повысить производительность сварочных
работ, из-за чего при сварке трубопроводов их рекомендуется применять только
для заполняющих и облицовочных слоев. При работе на токах, близких к нижней
границе, сварку рекомендуется выполнять на прямой полярности (на электрод
минус).
Ток: = ( + / - )
Пространственные положения при сварке: 1, 2, 3, 4, 6
Режимы прокалки: 350-400°С, 2 часа
| Классификации и одобрения |
Типичные характеристики наплавленного металла |
| Химический состав, % |
Механические свойства |
| ГОСТ 9467: Э50А |
С 0,06 |
σт 475 Мпа |
ГОСТ Р ИСО 2560-A:
E 42 4 B 4 2 H10 |
Mn 1,15 |
σв 560 Мпа |
| AWS A5.1: E7018 |
Si
0,50 |
δ 28% |
| ТУ
1272-183-55224353-2017 |
Р max 0,030 |
KCV: |
| S max 0,030 |
130 Дж/см2 при -40°С |
| KCU: |
| 270 Дж/см2 при +20°С |
| ≥130 Дж/см2 при +20°С |
| 150 Дж/см2 при -60°С |
| ≥50 Дж/см2 при -60°С |
| Информация для заказа |
| Наименование |
Вес упаковки, кг |
Вес палеты, кг |
Минимальный заказ, кг |
Артикул |
| (при отсутствии на складе) |
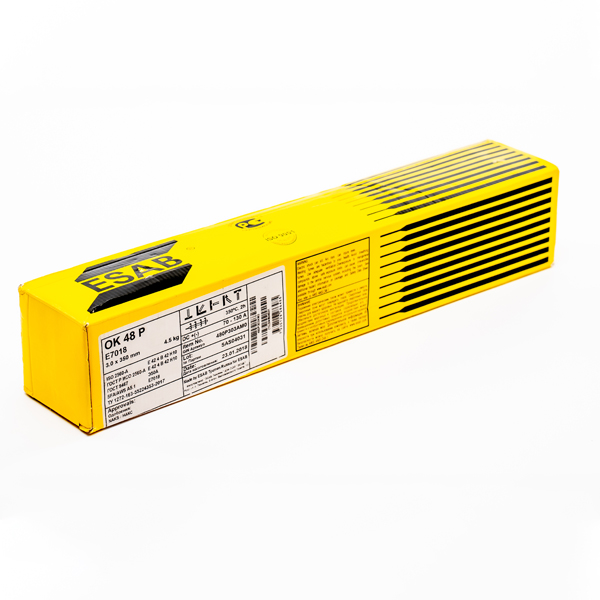
| Сварочный электрод ОК 48Р 2.5х350 mm 4.5 kg |
4,5 |
918
|
4,5 |
480P253AE0 |
| Сварочный электрод ОК 48Р 3.0х350 mm 4.5 kg |
4,5 |
918 |
4,5 |
480P303AE0
|
| Электрод сварочный ОК 48Р dia 4,0 mm 6,0 kg |
6 |
924 |
6 |
480P404AE0 |
| Сварочный электрод ОК 48Р 5.0х450 mm 6.0 kg |
6 |
924 |
6 |
480P504AE0 |
|
0.00
|
0.00
|
|

 ESAB (ЭСАБ) в Перми. Сервисный центр.


 Вся размещённая на сайте информация носит справочный характер и не является публичной офертой. Цены, фотографии и описания товаров или услуг, размещённые на данном сайте, могут не соответствовать своим реальным характеристикам и величинам. Сайт не использует ваши персональные данные.