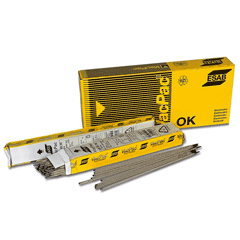
Тип покрытия –рутиловое.Электрод общетехнического назначения для сварки во всех пространственных положениях, кроме вертикали на спуск, изделий из карбидостабилизированных аустенитных хромоникелевых сталей марок 12Х18Н9Т, 12Х18Н10Т, 1.4550, 1.4912, ASTM: 321, 347 и им подобных, когда к металлу шва предъявляются жесткие требования по стойкости к межкристаллитной коррозии. Наплавленный металл сохраняет высокую стойкость к МКК к высокотемпературному охрупчиванию при эксплуатации во влажных средах при температурах до 400°С, а также стойкость к интенсивному образованию окалины при температурах до 850°С. Электрод характеризуется великолепными сварочно-технологическими характеристиками, минимальным количеством брызг и отличной отделяемостью шлака. Содержание ферритной фазы в наплавленном металле составляет около 2…6% (расчетное по WRC-92 – FN 3-10, типичное FN=5). Межпроходную температуру рекомендуется выдерживать не выше 150°С, а удельное тепловложение не выше 2,0 кДж/мм Ток: ~ / = (+)
Пространственные положения при сварке: 1, 2, 3, 4, 6 Напряжение холостого хода: 70 В
Режимы прокалки: 230-270°С, 2 часа
| Классификации
и одобрения |
Типичные характеристики наплавленного металла |
| Химический состав, % |
Механические свойства |
| AWS A5.4: E347-16 |
C |
max 0,08 |
σт 500 МПа
σв 630 МПа
δ 35% KCV:
75 Дж/см2 при +20°С
|
| |
Mn |
0,65 |
| |
Si |
0,9 |
ТУ
1273-108-55224353-
2011
|
Cr |
19,8 |
| Ni |
9,8 |
| Nb+Ta |
0,65 |
| P |
max 0,040 |
| S |
max 0,030 |
| S |
|
| Информация для заказа |
| Наименование |
Вес упаковки, кг |
Вес палеты, кг |
Минимальный
заказ, кг |
Артикул |
| (при отсутствии на складе) |
| Сварочный электрод ESAB OK 61.80 2.50x350 |
10,00 |
800,00 |
10,00 |
6180253VVR
|
| Сварочный электрод ESAB OK 61.80 3.15x350 |
10,00 |
800,00 |
10,00 |
6180313VVR
|
| Сварочный электрод ESAB
OK 61.80 4.00x350 |
10,00 |
800,00 |
10,00 |
6180403VVR
|
812122182087
в наличии
|
0.00
|
0.00
|
|

 ESAB (ЭСАБ) в Перми. Сервисный центр.


 Вся размещённая на сайте информация носит справочный характер и не является публичной офертой. Цены, фотографии и описания товаров или услуг, размещённые на данном сайте, могут не соответствовать своим реальным характеристикам и величинам. Сайт не использует ваши персональные данные.