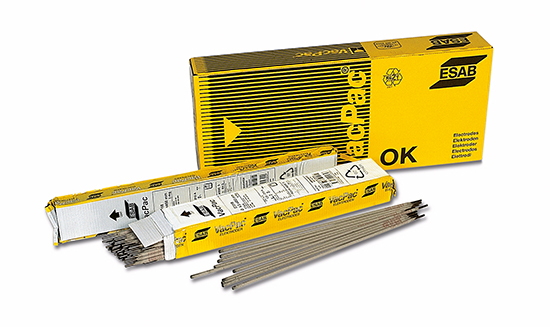
Электроды сварочные ESAB OK 74.70 — для заполняющих и облицовочных слоёв швов трубопроводов из высокопрочных сталей |
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Дистрибьютор-партнёр  ESAB (ЭСАБ) в Перми. Сервисный центр.
Дистрибьютор-партнёр ESAB (ЭСАБ) в Перми. Сервисный центр.
ESAB (ЭСАБ) в Перми. Сервисный центр.ООО «А-СВАРКА»

ИНН 5903108491, ОГРН 1135903004434
Телефоны:
(342) 213-56-85 , 8 958 148-48-12


 Вся размещённая на сайте информация носит справочный характер и не является публичной офертой. Цены, фотографии и описания товаров или услуг, размещённые на данном сайте, могут не соответствовать своим реальным характеристикам и величинам. Сайт не использует ваши персональные данные.